工程指南|鈑金設計與製造
鈑金焊接接頭完整指南:常見形式、焊接方法與設計要點
鈑金焊接接頭會影響零件的結構強度、外觀、尺寸穩定性與製造成本。本文由 Rapidsheetfab 工程團隊整理,帶您比較常見接頭形式與金屬接合方式,並說明焊接方法、變形控制、檢驗及採購評估時值得先確認的要點。
設計焊接結構時,先確認負載路徑、材料與焊接可達性,再決定接頭形狀與焊道位置,通常比後續補強或修整更有效率。以下內容可作為設計審查與詢價前的實務參考;最終尺寸與工藝仍應依圖面、公差、適用規範及製程驗證確認。
什麼是鈑金焊接接頭?
鈑金焊接接頭是兩片或多片薄板金屬透過熔接連結的位置。焊接時,接合區域的母材會局部熔融,視工法與接頭設計需要,也可能加入填料,冷卻後形成連續或指定長度的焊縫。常見結構包括機箱角落、底板與側板的連接、支架與加強筋,以及管件或板件的組合。
薄板對熱輸入更敏感
相較厚板,薄板的熱量較容易造成局部翹曲、燒穿或尺寸偏移;焊道位置與長度也會直接影響外觀平整度。設計和製程需一併考量板厚、材料、裝夾方式及焊接順序。
接頭品質牽動整體成本
接頭若強度不足,可能需要返工或追加補強;若焊道過大,也會增加熱變形、研磨與表面修整工時。合適的接頭能同時支援結構功能、外觀要求與可重複製造性。
金屬接合有哪些方式?
鈑金件可透過焊接、鉚接、螺栓連接、膠接或機械扣合等方式組合。選擇時不要只比較單一接合點的強度,還要看是否需要拆卸、材料是否相容、是否需避免熱影響、外觀要求,以及預計產量與後續維修方式。
| 接合方式 | 強度與特性 | 拆卸性 | 較適合的情境 |
|---|---|---|---|
| 焊接 | 可形成連續接合;須管理熱影響與變形。 | 通常不易無損拆卸 | 需要永久連接、外觀連續或避免額外緊固件的結構。 |
| 鉚接 | 不需熔融母材,可用於不適合焊接或需限制熱影響的組合。 | 多需破壞鉚釘拆除 | 薄板搭接、異種材料或不宜施焊的位置。 |
| 螺栓連接 | 強度取決於螺栓、板材和接合設計;需留意孔位與防鬆。 | 可拆卸 | 需要維修、調整或定期拆裝的模組與外罩。 |
| 膠接 | 可分散接合應力,但需按膠材要求控制表面和固化條件。 | 視膠材而定 | 不宜受熱、需連續密封或需接合特定異材的設計。 |
| 機械扣合 | 利用折邊、卡扣或成形特徵固定,通常不增加焊接熱。 | 依結構而定 | 適合可透過鈑金成形完成、且重視快速裝配的產品。 |
焊接在鈑金製程中常見,是因為它能直接連接金屬構件,並可依產品需要搭配點焊、TIG、MIG/MAG 或雷射焊接。若零件需要拆修、採用不易焊接的異種金屬,或對熱變形極敏感,則應評估鉚接、螺栓、膠接或機械扣合,而不是預設所有位置都要焊接。
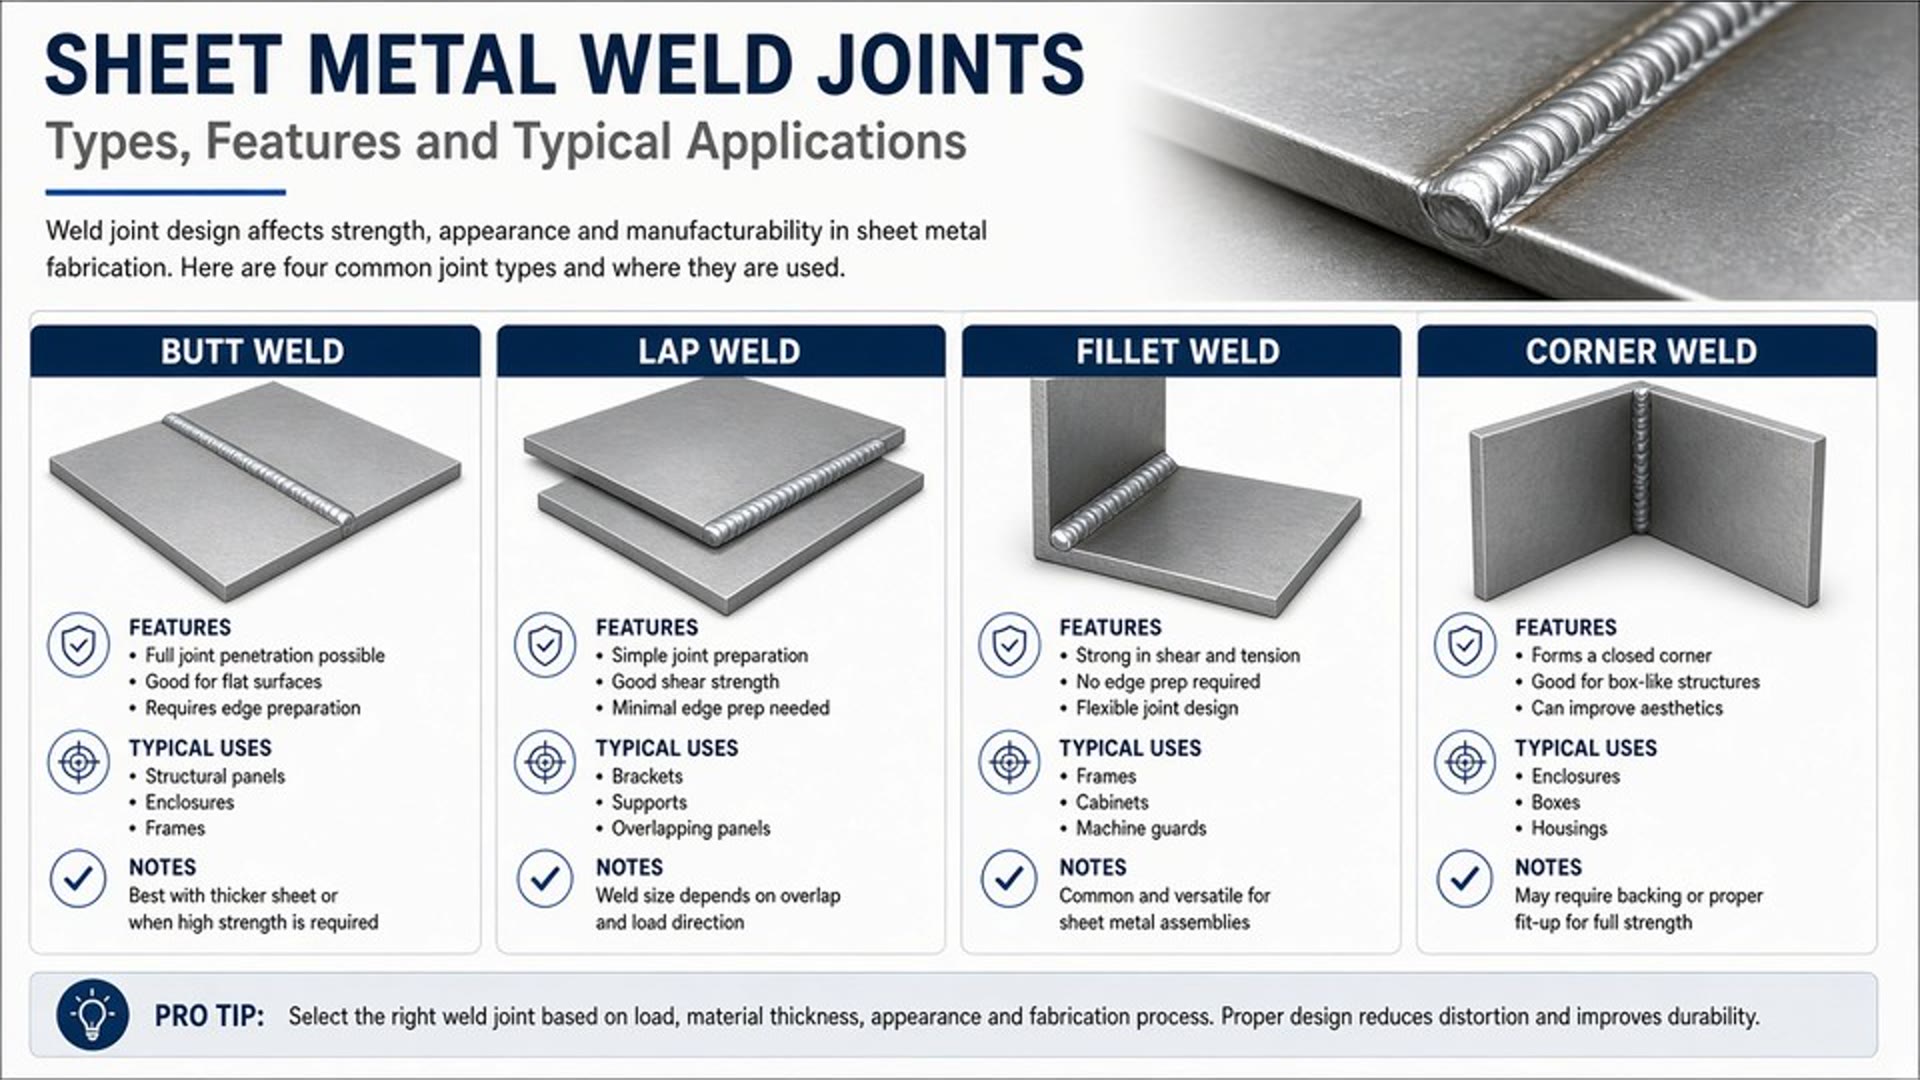
鈑金焊接接頭的常見類型
接頭的名稱描述的是板件相對位置,不代表焊道一定要採用某一種形式。實際設計還要確認載荷如何傳遞、焊槍或焊炬能否接近,以及焊後能否檢查與修整。
對接接頭(Butt Joint)
兩片板材端面相對接,常用於板面需大致齊平、外觀需連續或需要沿板面傳遞載荷的結構。薄板可視厚度與工法採方形對接;板厚、載荷或熔透要求提高時,才進一步評估坡口。裝配時要控制根部間隙、板邊平齊度與定位,否則容易造成焊道不均或局部燒穿。
搭接接頭(Lap Joint)
一片板材覆蓋另一片板材,常用於薄板外殼、罩件和支架。重疊量須足以提供穩定的裝配與焊接空間,但不宜只為求安心而任意加大,否則會增加材料、重量與縫隙。若以角焊縫承載,應按載荷方向、有效焊長和焊喉設計;搭接間隙也可能形成藏污或腐蝕區,需配合使用環境處理。
角接接頭(Corner Joint)
兩片板材在邊緣形成角度,外角焊接較容易從外側施作和檢查;內角焊接則需留意焊接工具的進入空間及焊道可視性。箱體、機殼、托盤與護罩常採用此接頭,設計時需同步考量角落外觀、密封需求、焊後研磨空間與直角尺寸。
T 型接頭(T-Joint)
一片板材垂直或近似垂直接在另一片板材上,常見於支架、底板與加強筋。一般結構可評估兩側角焊;若設計需要指定熔透或承受較高結構載荷,則須由工程人員依板厚、載荷與適用標準決定是否採用熔透焊及相應接頭準備。
邊緣接頭(Edge Joint)
兩片板材邊緣並排或相鄰,再沿邊緣施焊,通常適用於薄板、低負載或以封閉邊緣為主的場合。因可用熔接截面有限,並不適合未經分析就用於高負載接合。焊接時尤其要注意邊緣熔損、燒穿和板件翹曲。
三通與特殊接頭
三通型接頭可見於管件、框架或多方向板件交會;方形對接則是端面不開坡口的對接形式。多片交會處常有焊接順序、局部熱累積與檢驗不易等限制,應避免焊道互相遮擋,並在圖面上清楚標示接合範圍與品質要求。
接頭設計與坡口選擇
坡口不是越大越好。設計需依板厚、接頭形式、焊接方法、指定熔透要求與焊接可達性判斷是否需要開槽。若採坡口,坡口角度、根部間隙和鈍邊尺寸應與核准的焊接程序相符;過大的坡口會增加填料、熱輸入和施作時間,過小則可能使熔合不足。
焊縫尺寸概念
角焊縫的設計常以焊腳尺寸與有效焊喉描述。理想等腳角焊縫的幾何焊喉可由焊腳尺寸推估,但有效承載能力仍須依接頭幾何、焊材、載荷方向、焊縫長度與適用規範核算。結構性接頭不宜只以「焊道看起來夠大」作為判定。
設計審查清單
-
1
確認焊接可達性
檢查焊槍、焊炬與操作者能否接近接頭,且焊後仍可視檢或進行指定檢測。
-
2
規劃定位與夾治具
確認板件基準、組裝順序與夾持位置,避免夾具遮蔽焊道或使薄板局部受力變形。
-
3
標示焊縫與外觀要求
在圖面註明焊接位置、長度、是否連續、外露面、研磨需求及檢驗要求,減少報價與驗收歧義。
-
4
預先安排焊接順序
評估對稱施焊、分段施焊與由內向外或由中心向外的順序,再確認焊後基準尺寸如何檢驗。
焊接方法與接頭的搭配
選擇工法時,應把材料、板厚、接頭位置、可接受的熱變形、外觀標準及生產數量放在一起評估。同一零件也可能因接頭位置不同而採用不同焊接方式。
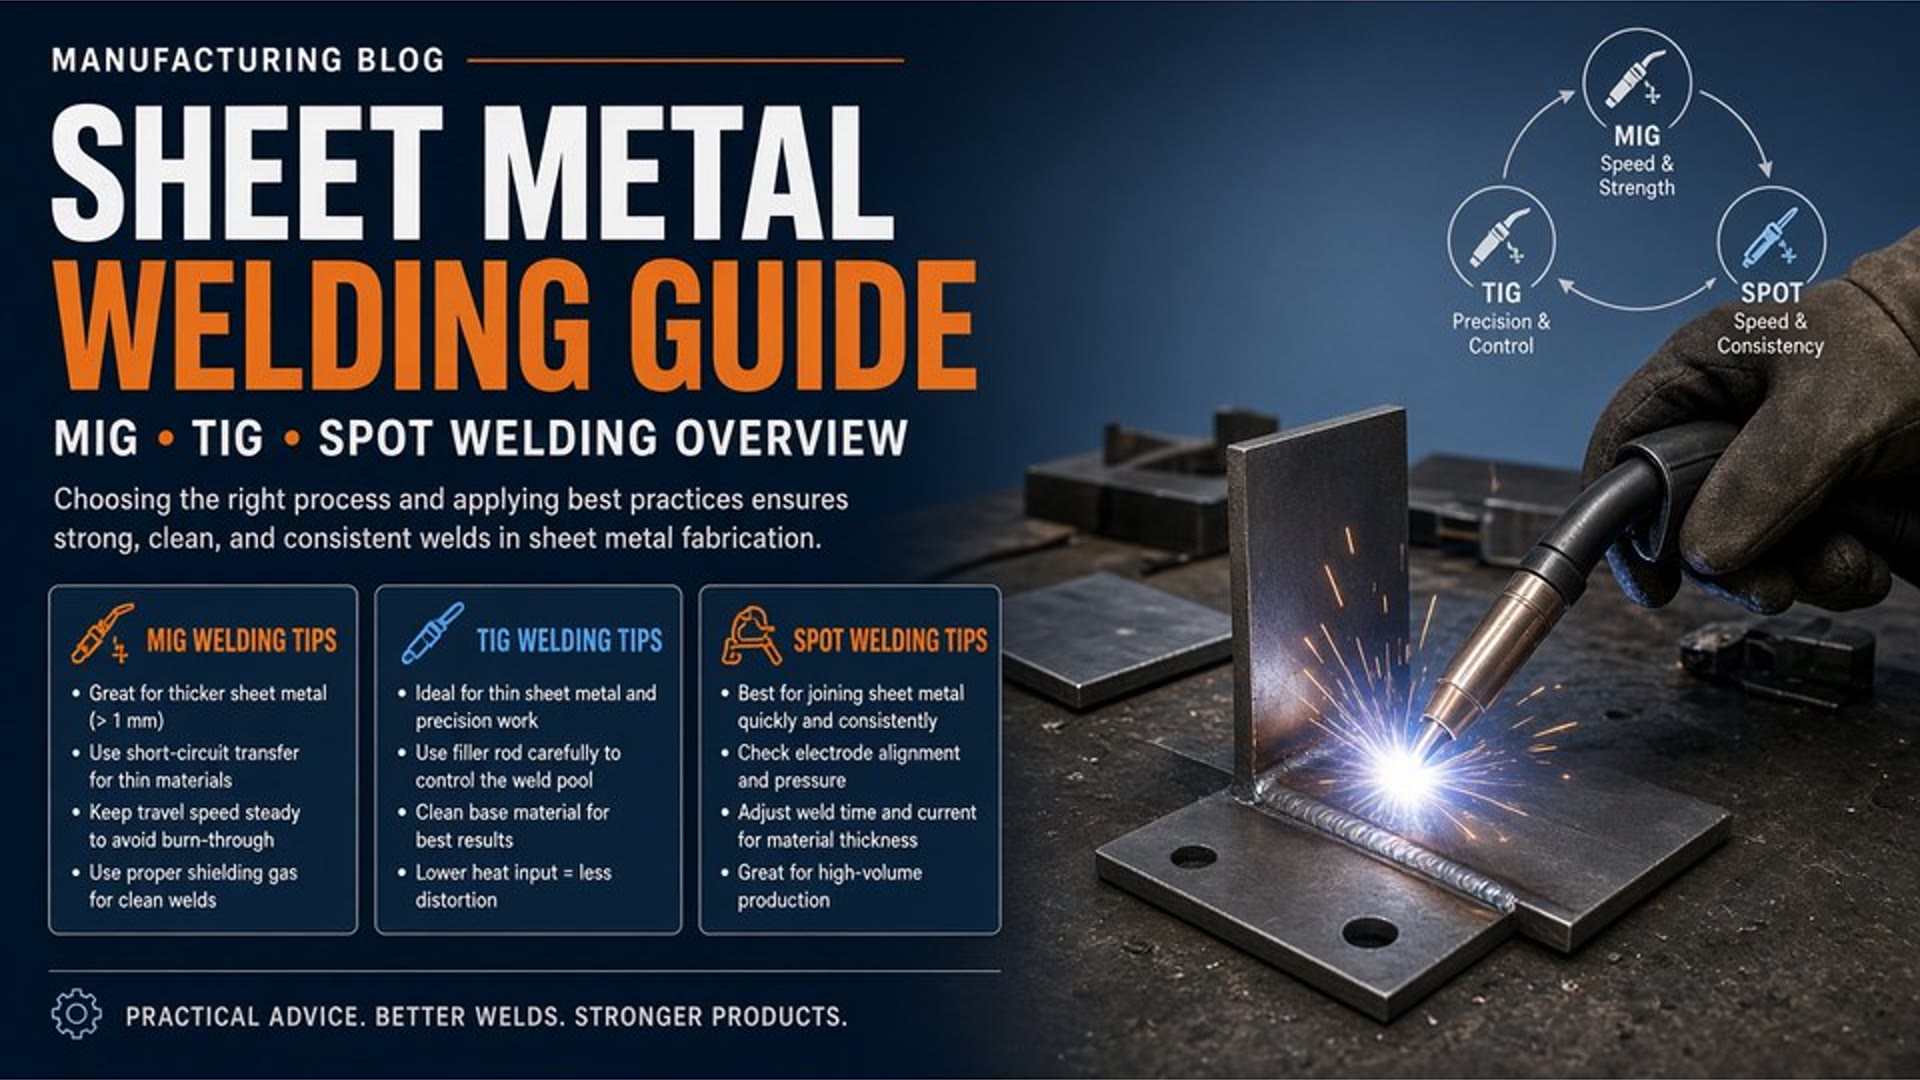
氣體保護焊(CO₂/MAG)
MIG/MAG 類氣體保護焊適用於許多碳鋼及不鏽鋼鈑金結構,可用於角焊、搭接及部分對接接頭;其中實際使用的保護氣體與焊材須依母材和程序選擇。相較手工 TIG,具備生產效率方面的優勢,但飛濺可能增加後續清理與表面修整。可從材料表面清潔、參數設定、焊槍角度與穩定送絲等方面降低飛濺,並確認焊道周圍是否需要遮蔽或清理。
TIG 焊接
TIG 焊接適合需要精細控制、薄板接合或外觀要求較高的接頭,也常用於不鏽鋼與鋁合金零件。操作需較高的手眼協調與工藝控制,人工焊接的速度通常不如適合量產的自動化工法。若外露面需要少量修整,仍應在設計階段說明可接受的焊道外觀及研磨範圍。
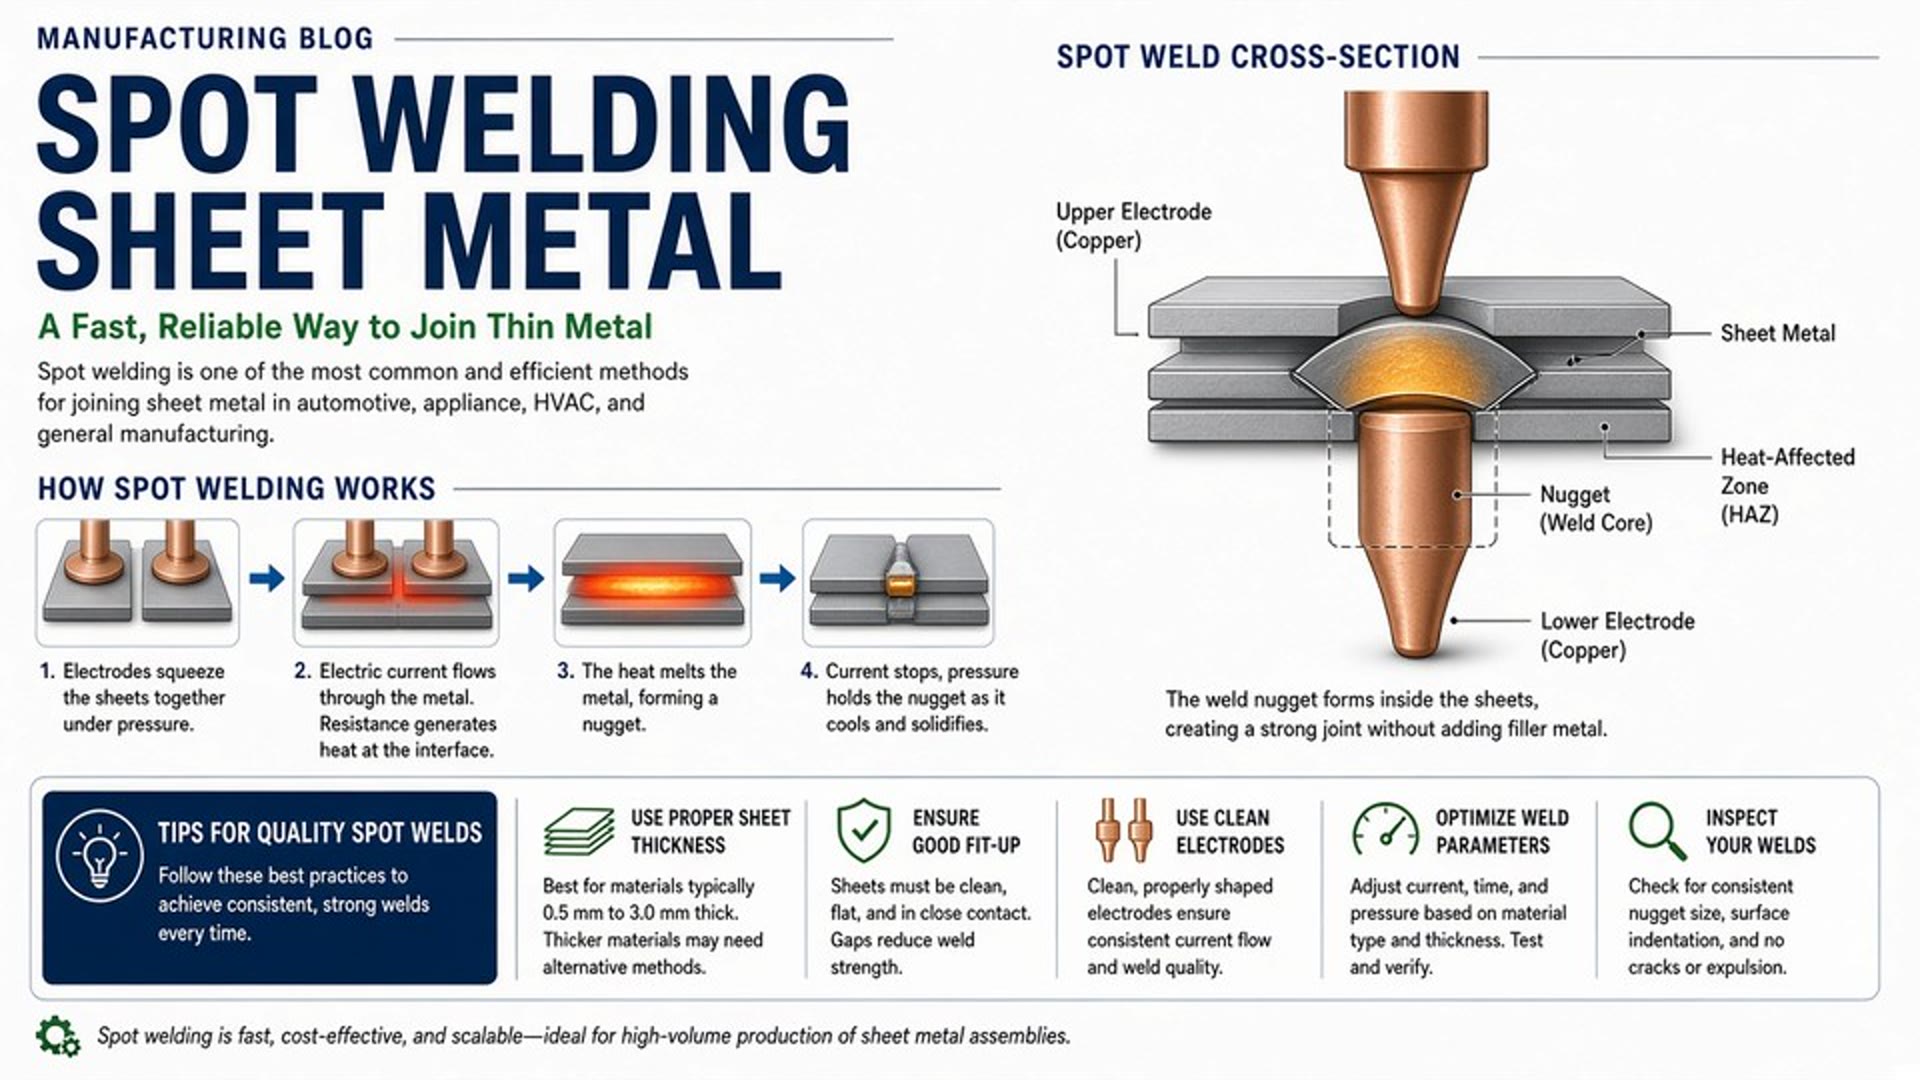
點焊與雷射焊接
電阻點焊常用於汽車及電子設備等薄板搭接結構,透過電極壓力與電流在局部形成接合,適合可重複定位的生產。雷射焊接可用於需要集中熱源、速度與外觀控制的接頭,但對裝配間隙、零件定位和製程條件較敏感。兩者是否能降低變形或提高節拍,仍須以材料、接頭幾何與設備條件進行試焊驗證。
機械手臂焊接
機械手臂焊接可讓重複性高的焊道維持較一致的路徑與施作條件,適合產品設計穩定、數量與節拍能支援自動化的專案。導入前需確認零件定位精度、治具、程式設定、焊接可達性與換線需求;多品項、小批量或經常改版的零件,未必能由自動化直接降低總成本。
影響焊接接頭品質的關鍵因素
焊接材料
填料應與母材、接頭用途及焊接程序相容,不鏽鋼、鋁合金與碳鋼在熔融特性、熱傳導及表面氧化行為上各有差異,不能只依板厚選擇焊材。採購與工程圖面宜明確列出材質牌號;若涉及異種金屬,先確認其可焊性、腐蝕風險和所需接合方式,必要時改用機械接合或其他方案。
焊接方法
不同工法的熱源集中程度、操作速度、熔深與設備條件不同,因此適用板厚和接頭型式也不同。工法選擇不宜只看設備名稱;應以實際零件幾何、接頭試片、外觀標準與生產條件確認可行性。
焊接工藝
電流、電壓、焊接速度、焊槍角度、送絲狀態及保護氣體流量等參數會影響熔深、焊道成形、飛濺與氣孔風險。參數需依材料和工法設定,並在試焊後確認;保護氣體流量也不是越大越好,應避免氣體保護不足或受到不當氣流干擾。
熱影響區(HAZ)
熱影響區是焊接熱量使母材受熱、但未熔融的鄰近區域。熱循環可能改變局部材料性質或造成色差、殘留應力與尺寸變化;控制方式包括選擇合適工法、降低不必要的熱輸入、管理焊接順序,以及依材料和產品要求安排焊後處理。
變形控制
薄板焊接常見的問題包含角變形、翹曲與收縮。可依零件結構預留經驗性反變形量,採用對稱或分段焊接,搭配適當夾治具固定,並控制焊接順序;但夾持過度也可能在解除後造成回彈。量產前以首件或小批量驗證尺寸,是確認補償與工序有效性的實際做法。
改善鈑金焊接接頭品質的實務技巧
我們在零件打樣與製程導入時,會將焊前準備、參數控制、操作標準和焊後檢查視為一個流程,而不是只在最後看焊道外觀。以下步驟也適合用於供應商溝通與首件驗證。
-
1
焊前清潔與貼合檢查
清除油污、氧化物、塗層或其他影響焊接的污染,去除毛邊,並確認間隙、對齊度與定位符合圖面和製程要求。
-
2
匹配工法與填充材料
依母材、接頭位置、外觀需求與預估數量挑選工法和焊材,並先以試片或樣品確認焊道成形與裝配可行性。
-
3
監控熱輸入及層間條件
依核准工藝管理焊接參數、焊道順序及必要的層間溫度,避免熱量集中造成燒穿、過度變形或材料性質變化。
-
4
建立人員訓練與標準作業
將定位方式、焊接順序、參數範圍、外觀標準和異常處置寫入作業文件,讓首件確認結果能穩定延伸至後續生產。
-
5
按風險選擇焊後檢測
外觀檢查可確認可見缺陷與焊道狀態;滲透檢測用於表面開口缺陷評估;超音波或 X 光等方法則依材料、接頭幾何、規範和缺陷類型判斷適用性,並非每個鈑金件都需要全部檢測。
焊接接頭的應用領域
汽車產業
車身結構、底盤與排氣系統的接頭需求並不相同,可能涉及結構載荷、疲勞、耐熱或耐腐蝕等考量。應依零件功能與適用車規要求確認材料、接頭設計和檢驗方式,不能單靠焊道外觀推定結構性能。
機箱機櫃與電子設備
工業電腦機殼、控制箱、通訊機箱及設備外罩,除了結構固定,也常重視外觀、接地導通、散熱開孔和裝配精度。焊接位置應避開重要孔位與可見面,並規劃焊後尺寸檢查、研磨及表面處理;若要烤漆或其他表面處理,應在製程規劃時一併評估焊道和表面品質。
建築與機械製造
建築金屬結構和機械設備的承載接頭,須依用途、載荷條件、適用法規與工程規範設計。對自動化設備支架、機架或加強件而言,及早提供載荷方向、安裝界面和尺寸基準,能協助加工廠評估接頭位置與製造可行性。
焊接與鉚接的比較
焊接與鉚接沒有適用所有產品的單一答案。焊接可形成直接且連續的接合,但有熱影響、變形與拆卸限制;鉚接不需熔融母材,通常較容易處理不宜施焊的位置,但須考慮鉚釘、孔位和工具空間。
| 評估項目 | 焊接 | 鉚接 |
|---|---|---|
| 強度與結構 | 依接頭、焊縫尺寸、材料和工藝設計;可形成連續焊道。 | 依鉚釘規格、孔位、數量及板材搭接設計。 |
| 重量與空間 | 可免除部分緊固件,但可能需要焊道或補強設計。 | 需配置鉚接位置,接合件會占用局部空間。 |
| 成本與產量 | 成本取決於焊接長度、工法、定位和焊後修整。 | 成本取決於鉚釘、孔加工、工具與裝配節拍。 |
| 外觀與維修 | 外露焊道可能需研磨;拆卸通常須切除或破壞接頭。 | 鉚頭通常可見;更換多需移除原鉚釘並重新裝配。 |
異材與安全提醒
若母材為異種金屬或材料焊接性尚未確認,應先讓工程與製程人員評估,必要時改採機械接合。焊接作業也應遵守現場安全規範,由具相應訓練與資格的人員依核准程序執行;結構性或法規要求的專案,另須確認適用人員資格及檢驗要求。
常見問題(FAQ)
什麼是金屬焊接?
金屬焊接是利用熱能、壓力或兩者結合,使金屬在接合區形成連結的製程;常見熔接會使接合區母材局部熔融,也可能使用填料。與鉚接或膠接不同,焊接通常不依靠獨立鉚釘或膠層來完成接合,但會帶來熱影響,且焊後拆卸通常較困難。
焊接一次多少錢?
沒有適用所有零件的固定單價。報價會受板厚、材料、焊道長度與形式、焊接方法、定位治具、人工與工時、焊後研磨、檢測和地區成本等因素影響。詢價時建議提供圖面、材質、數量、外觀要求與檢驗條件,並透過打樣或逐項比較報價內容確認總成本,而非只看單一焊接單價。
焊接人員的薪水是多少?
薪資會依所在地區、年資、焊接方法、證照或專案資格、自動化設備操作能力與產業類型而不同。由於職缺和薪資資料會隨時間變動,查詢時應以所在地近期求職平台與產業薪資報告為參考,並確認資料發布日期;在未指定地區與日期前,不宜以單一數字代表市場行情。
如何選擇適合的鈑金焊接接頭?
可以先依序確認功能載荷與方向,再檢查板厚、材料、外觀面、焊接可達性、生產數量和成本限制。若接頭需拆修、材料不適合熔接或熱變形難以接受,應把鉚接、螺栓或機械扣合納入比較;若涉及結構安全或明確規範,則需由焊接工程師或加工廠依圖面和標準評估。
- 01先定義載荷、使用環境與必要的接合強度。
- 02確認材料、板厚、外觀與尺寸公差需求。
- 03比較接頭形式和工法,檢查加工及檢驗可達性。
- 04以樣品或小批量驗證裝配、變形、外觀和成本。
結論與行動建議
設計鈑金焊接接頭的核心,是讓接頭形式、材料、焊接方法與使用負載彼此匹配,並在製造前把可達性、變形、外觀和檢驗要求說清楚。先設計、再確認製程,通常比完工後才處理干涉、翹曲或焊道修整更有效率。
建議先提供 2D/3D 圖面、材料規格、表面處理需求與預估採購數量,確認接頭及焊接規範,再安排樣品或小批量測試。Rapidsheetfab 位於東莞,提供從單件打樣、工程導入到批量製造的鈑金加工支援,並可整合雷射切割、折彎、TIG、MIG/MAG、雷射焊接、點焊及組裝需求;表面處理由合格合作廠商配合安排。實際工法與交期會依零件圖面及專案條件評估。
洽詢圖面評估與專案報價Rapidsheetfab|鈑金製造與焊接支援
讓接頭設計順利轉化為可製造的零件
提供您的圖面、材料、表面處理與預估數量,我們可協助討論製程可行性,支援打樣、少量試產與後續批量需求。