分類說明
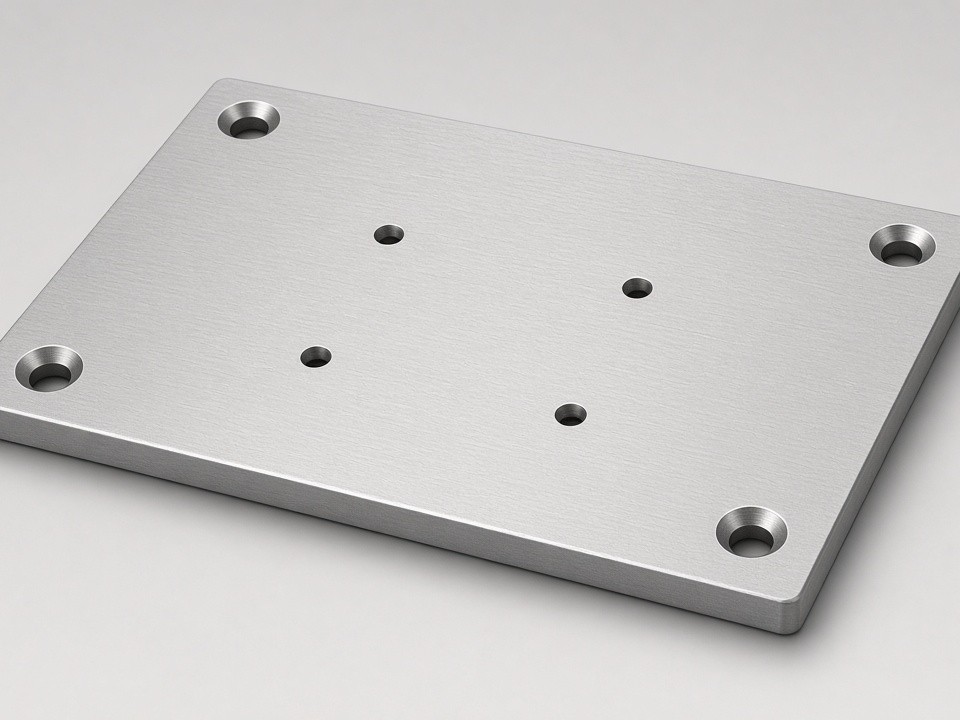
設備固定底座需要配合機台尺寸、安裝孔位與使用環境製作。圖面上的孔距、折彎位置、焊接方式與表面處理,都可能影響後續組裝及設備安裝。
本分類收錄機器底座、設備支架及結構底座相關的製造說明,協助工程與採購團隊評估材質選擇、加工製程與交期規劃。
孔位規劃
依安裝孔距與機台規格,確認孔位排列與公差需求。
折彎與焊接
依結構強度與組裝順序,選擇適合的折彎與焊接方式。
材質與表面
依使用環境評估碳鋼、不鏽鋼或鋁合金,並協調表面處理。
打樣到量產
支援單件樣品、少量試產與定期補貨的生產安排。
產品規格對照
以下為常見底座與支架類型的參考規格,實際可行性依圖面與使用需求評估。
| 規格項目 | 設備固定底座 | 設備支架 | 結構底座 |
|---|---|---|---|
| 材質 | SPCC、SGCC、SUS304 | SPCC、SUS304、5052 | Q235、Q355、SUS304 |
| 加工製程 | 雷射切割、CNC 折彎、CNC 沖孔 | 雷射切割、CNC 折彎、焊接 | 雷射切割、CNC 折彎、TIG/MIG 焊接 |
| 應用場景 | 自動化設備、機台固定、控制箱底部 | 感測器支架、面板安裝、線材固定 | 機架結構、設備框架、重型機台底座 |
| 參考交期 | 打樣 3–12 個工作天;量產 15–25 個工作天 | 打樣 3–12 個工作天;量產 15–25 個工作天 | 打樣 3–12 個工作天;量產 15–25 個工作天 |
| 報價 | 索取固定底座報價 | 索取支架報價 | 索取結構底座報價 |
尺寸與公差
雷射切割一般公差約 ±0.10 mm,CNC 折彎約 ±0.20–0.30 mm,實際數值依圖面與材料厚度評估。
品質文件
依專案需求提供首件檢驗報告、尺寸檢驗報告與材質證明,協助供應商品質管理。
表面處理協調
粉體烤漆、陽極處理與鈍化等後加工由合格合作廠商執行,我們協助統籌需求與交期。
詢價與聯絡
填寫下列資訊後,我們將透過電子郵件回覆您的報價與製程建議。