製程能力
從切割、折彎到焊接,主要製程皆於內部完成,適用於樣品與量產訂單。
- 最大板材尺寸
- 2,000 × 4,000 mm
- 材料厚度(一般鈑金)
- 0.5–12 mm
- 光纖雷射切割機
- 5 台
- CNC 折床
- 7 台,最大 230 噸 / 3,000 mm
| 項目 | 製程能力 |
|---|---|
| 雷射切割 | 不鏽鋼最厚 20 mm、碳鋼最厚 25 mm、鋁材最厚 16 mm |
| 焊接 | TIG、MIG/MAG、雷射焊接與點焊 |
| 訂購數量 | 單件起訂 |
何時適合使用鈑金框架
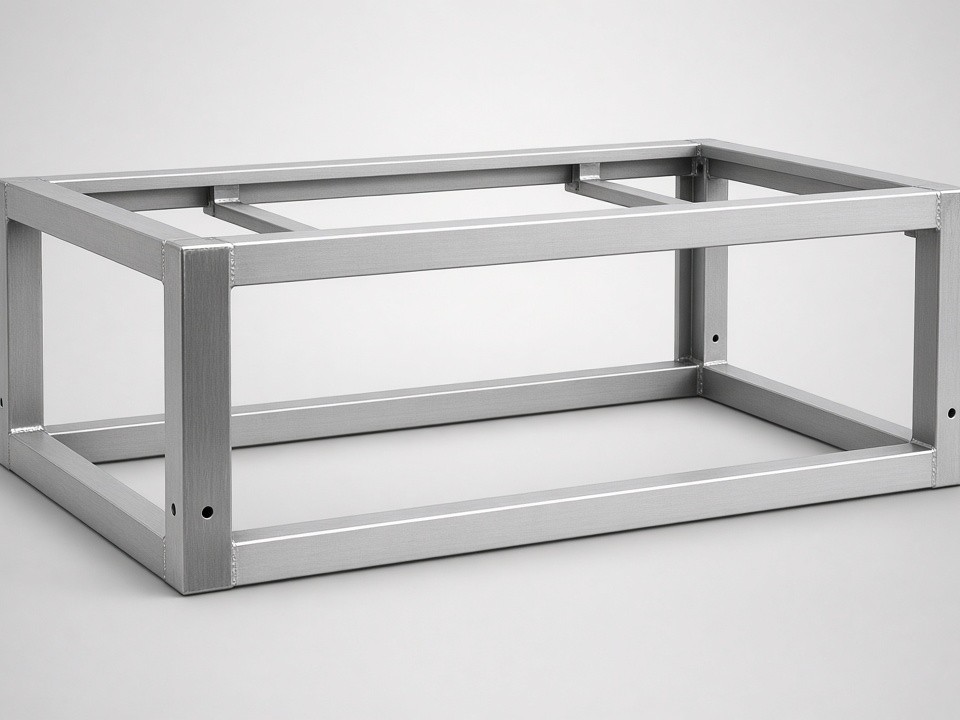
當結構由平板展開件經折彎、焊接與緊固件組合而成時,鈑金框架是理想選擇。相較於同尺寸的機械加工框架,重量較輕、低量試製的模具成本較低,設計在驗證階段變更時也較容易修改。
較適合的情境
以平板展開件組成的結構、重量與成本需同時兼顧,且設計可能在驗證期間調整的專案。
較不適合的情境
需要厚實實心斷面、大跨距且無補強結構下的高平面度,或需要高精度加工安裝面的框架。這類情況我們會在審圖時明確說明,並建議混合方案,例如鈑金框架搭配加工嵌件,或焊接式支架組。
框架製作流程
審圖階段即可找出多數成本與交期問題。點選各步驟可查看說明。
框架材料選擇
材料選擇會影響折彎半徑、回彈、焊接變形與表面處理選項。若已有固定規格,請隨圖面一併提供;若仍在評估,請告知使用環境與負載條件,我們將協助推薦材料。
| 材料 | 常見用途 |
|---|---|
| SUS304 | 一般設備框架,適用室內工業及輕度沖洗環境 |
| SUS316 | 接觸氯化物、腐蝕性清潔劑或高濕度環境的框架 |
| SUS430 | 對成本敏感的不鏽鋼室內結構 |
| SPCC / CRS | 需塗裝的內部框架與支架 |
| Q235 / Q355 | 重視剛性勝過重量的較重型碳鋼結構 |
| SGCC / SECC | 電氣機殼與一般結構用鍍鋅框架 |
| 5052 / 6061 / 5754 鋁材 | 輕量框架、安裝板,以及需後加工機械加工的零件 |
| C1100 / T2 銅、H62 黃銅 | 有特定電氣或導電需求的框架 |
公差規劃
以下為一般參考值。框架整體尺寸會隨折彎與焊接累積誤差,因此折彎次數較多的框架,其公差堆疊會高於單一成形件。
對於功能性配合面,建議在圖面上定義基準面並標示關鍵尺寸。我們將依您的幾何形狀與板厚,確認可達成的公差。
| 製程 | 一般公差 |
|---|---|
| 雷射切割 | ±0.10 mm |
| CNC 折彎 | ±0.20–0.30 mm |
| 孔位 | ±0.10–0.20 mm |
影響成本與交期的設計細節
- 折彎半徑應與材料厚度一致,並避免框架上出現不必要的折彎變化。
- 孔與長孔應與折彎線保持足夠距離,以避免變形。
- 焊道應位於焊槍與治具可到達的位置;狹小轉角的隱藏焊道會增加工時。
- 將 PEM 與攻牙孔集中於同一面,可減少搬運與轉換次數。
- 嚴格公差僅套用於組裝確實需要的位置。
- 請及早確認表面處理。粉體塗裝與電鍍需要遮蔽與掛具,應反映在圖面中。
品質文件與檢驗
我們依循 ISO 9001:2015 品質管理系統運作,設有 IQC、FAI、IPQC、FQC 與 OQC 檢驗點。框架以三次元 CMM、2.5D 影像量測與高度規進行量測。
依專案需求,我們可提供首件檢驗報告、尺寸量測報告、材質證明、RoHS 與 REACH 文件,以及表面塗層測試報告,常用於供應商認證、貴方進料檢驗或產品認證。
- 首件檢驗報告(FAI)
- 尺寸量測報告
- 材質證明(Mill Certificate)
- RoHS 與 REACH 文件
- 表面塗層測試報告
透過合格夥伴完成表面處理
框架通常需要在投入使用前完成表面處理。我們透過合格夥伴協調以下服務,並管理圖面要求、品質期望與排程,讓您只需與一位聯絡窗口溝通。
- 粉體塗裝
- 鋁材陽極處理
- 金屬電鍍
- 不鏽鋼鈍化
- 噴砂與電解拋光
- 網版印刷與雷射標示
交期與訂單彈性
實際交期取決於零件複雜度、材料供應、表面處理需求與數量。我們接受單件起訂;對於重複訂購的專案,可控管圖面版本,確保每批產品都與核准樣品一致。
單件樣品
3–12 個工作天
小批試產
10–15 個工作天
量產批次
15–25 個工作天
海外與台灣客戶經驗
外銷客戶約占我們銷售額的 55%。我們服務過美國、加拿大、德國、英國、荷蘭、瑞典、澳洲與新加坡的客戶,因此在圖面溝通、文件包、出口包裝與跨時區排程更新上都有成熟做法。
對於台灣買家,我們可直接處理您的圖面、規格與檢驗要求,無需透過中間商。
外銷服務重點
圖面溝通、文件包、出口包裝與排程更新,皆由同一團隊統籌。