風管氣流零件的鈑金製造重點
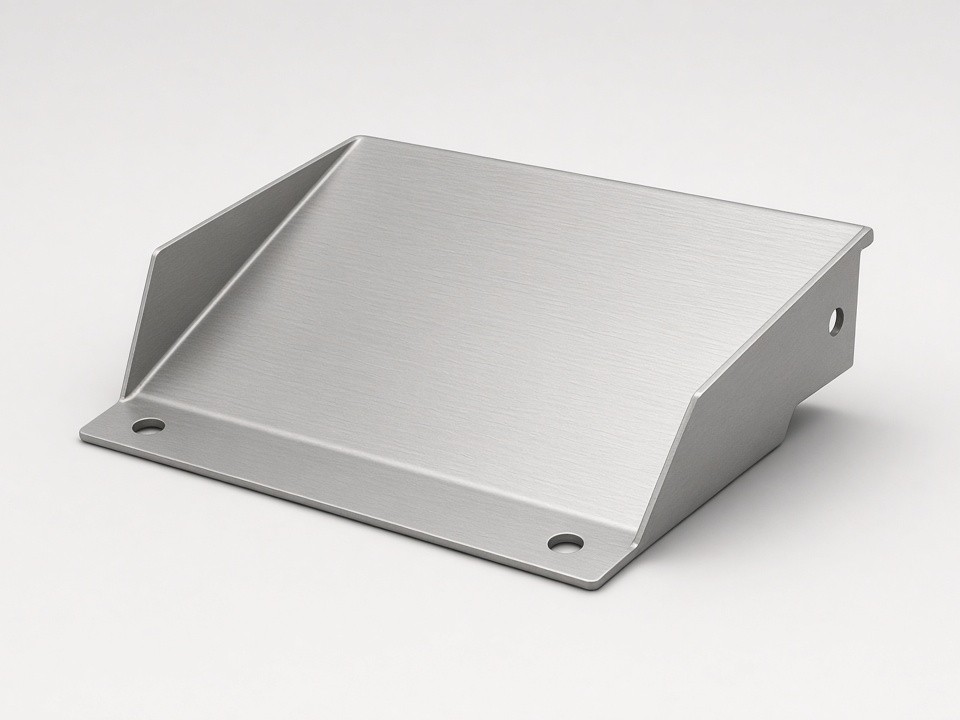
風管與氣流零件通常需要兼顧開孔精度、折彎角度與結構強度。導風板、風口與支架等零件的尺寸是否一致,會直接影響風場分佈與組裝效率,因此在製程規劃階段就需要確認可製造性(DFM)。
Rapidsheetfab 位於廣東省東莞市,配備光纖雷射切割、CNC 沖床、CNC 折床與多種焊接設備,可在同一廠區完成下料、沖孔、折彎、焊接與 PEM 壓鉚等工序,減少跨廠協調時間。
適用於風管氣流零件的加工能力
整合多項鈑金製程,從樣品到量產使用同一套製程邏輯,方便產品開發與採購評估。
雷射切割與 CNC 沖孔
適用於導風板外型輪廓、風口開孔與百葉孔位,最大板材尺寸可達 2,000 × 4,000 mm。
CNC 精密折彎
依圖面進行導流面、翻邊與加強筋成形,配備 7 台 CNC 折床,最大能力達 230 噸/3,000 mm。
焊接與組裝
提供 TIG、MIG/MAG、雷射焊接與點焊,並可安裝 PEM 壓鉚螺帽、螺柱及攻牙,完成整體組裝。
材料選擇與加工範圍
依風管環境的防腐、重量與成本需求選擇材質。實際可加工厚度與雷射切割上限需依材料規格與零件幾何形狀確認。
- 雷射切割上限:不鏽鋼可達 20 mm、碳鋼可達 25 mm、鋁材可達 16 mm
- 一般鈑金加工厚度範圍為 0.5–12 mm
- 表面處理(粉體烤漆、陽極、鈍化等)由合格合作廠商執行,並由我們協調
| 材料類別 | 常用材質 |
|---|---|
| 不鏽鋼 | SUS304、SUS316、SUS430 |
| 碳鋼及鍍鋅鋼板 | SPCC/CRS、Q235/Q355、SGCC/SECC |
| 鋁合金 | 5052、6061、5754 |
| 銅材/黃銅 | C1100/T2、H62 |
品質檢驗與文件支援
從進料到出貨設有 IQC、FAI、IPQC、FQC 與 OQC 等檢驗節點,並可依專案要求提供尺寸檢驗與材質相關文件。
IQC/FAI
進料檢驗與首件檢驗,確認材料與初始尺寸符合圖面。
IPQC
製程中檢驗,監控切割、折彎與焊接的穩定性。
FQC/OQC
成品與出貨前檢驗,搭配三次元量測儀與 2.5D 影像量測。
文件支援
可提供首件檢驗報告、尺寸報告、材質證明與 RoHS/REACH 相關文件。
從圖面到量產的合作流程
建議先提供 2D/3D 圖面與材料需求,我們會評估可製造性並提出製程與交期建議。
-
1
圖面與可製造性確認
確認材質、厚度、孔位、折彎公差與表面處理需求。
-
2
打樣與試產驗證
以單件或少量試產驗證裝配與風場設計,再進行設計修正。
-
3
批量生產與出貨
依訂單數量安排生產,並依專案要求提供檢驗文件。
詢價時建議提供
- • 2D/3D 圖面(STEP、DXF、PDF 等格式)
- • 材質、板厚與表面處理需求
- • 預估數量與期望交期
- • 是否需要尺寸檢驗或材質證明文件