工程指南|金屬板材成形
深成形是什麼?製程原理、材料選擇與應用完整指南
深成形是金屬薄板沖壓的重要製程,能將平板材料轉製為杯狀、筒狀或其他具有深度的零件。我們從工程與製造協作的角度,整理製程原理、材料評估、常見缺陷、模擬應用與供應商選擇重點,協助工程師、採購人員與產品設計師判斷專案是否適合採用深成形。
前言:為什麼深成形在現代製造中越來越重要
當產品需要從一片平板形成無縫或少接縫的深腔結構,深成形能提供不同於折彎、切割與焊接的製造途徑。汽車與電動車零件、電子設備外殼、醫療器材組件,以及部分航太與工業零件,都可能採用這種方式來取得所需的形狀與結構。
本文適合正在評估零件製程的工程師、管理成本與交期的採購人員,以及需要把概念轉為可量產設計的產品設計師。我們會先說明成形原理,再整理材料、缺陷控制、參數、模擬、工法比較、品質管理、DFM 與 TCO 評估,方便你依專案階段直接查找。
工程判斷的起點不是「能不能拉深」,而是零件幾何、材料狀態、預估產量與品質要求能否共同構成穩定且經濟的製程窗口。
一、深成形的基本定義與原理
深成形(deep drawing)是利用沖頭將金屬薄板壓入凹模,使平板材料在受控的材料流動下形成杯狀、筒狀或其他深腔形狀的沖壓製程。判斷是否屬於「深」的成形,通常會觀察成品深度相對於開口或直徑的比例;實際分類與可成形程度仍須依零件幾何、材料與模具設計確認。
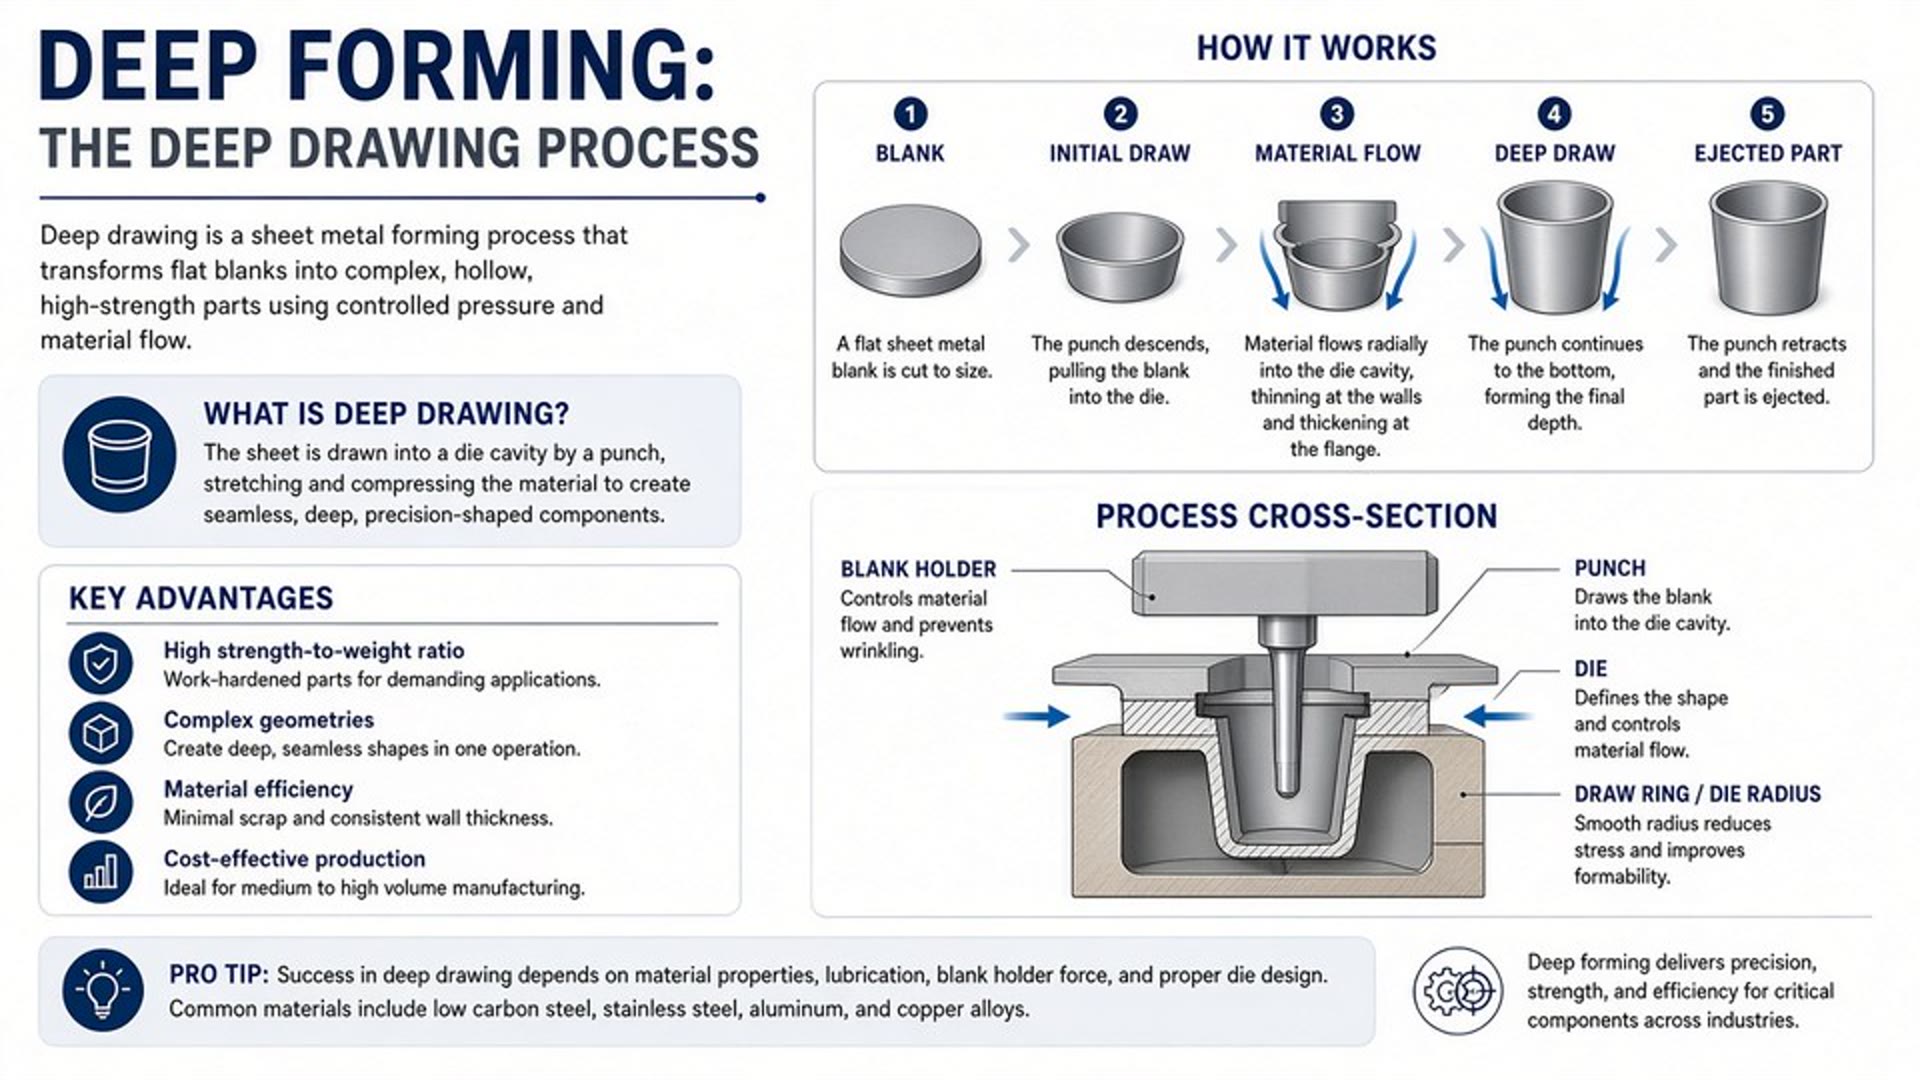
製程概念:壓料板控制法蘭區,沖頭推動板材進入凹模,材料沿模具圓角流動並形成零件側壁。
常用的初步指標是拉深比,可用毛胚直徑除以沖頭直徑表示(β = D₀ / dₚ)。比值越大,材料需要流入模腔的程度通常越高,成形難度也可能增加。不同材料、板厚、潤滑、壓料條件與模具幾何都會改變可行範圍,因此不能只依單一固定數值判定。工程上會將拉深比與壁厚變化、起皺風險、材料成形極限及模擬或試模結果一起評估。
「深拉伸」、「深抽」、「深拉」在業界常被用來指稱相近的板材拉深製程;「拉伸」也可能泛指其他延伸成形方式。為避免溝通誤差,報價或圖面討論時建議明確提供零件剖面、材料與製程需求,而不只使用口語名稱。
1.1 深成形的變形過程
成形時,毛胚外圍的法蘭區逐步向模腔中心流動,材料沿著凹模圓角轉向,再形成側壁;底部則大致由沖頭支撐並傳遞成形負荷。法蘭區會受到周向壓縮,容易產生皺褶;側壁承受拉伸與摩擦負荷;底部與圓角交界處則可能出現較高的局部應變與減薄。
法蘭與側壁
法蘭區需要順利向內流動,過度受阻容易提高拉力並引發破裂;約束不足則可能起皺。側壁的厚度與表面狀況可反映材料流動及摩擦條件。
底部與圓角區
底部通常相對穩定,但沖頭圓角與凹模圓角附近的變形轉換較劇烈。材料流動不均、圓角過小或潤滑不足,都可能讓局部減薄及裂紋風險升高。
實際排查時,我們會把材料由法蘭向模腔流入的狀態,與皺褶位置、壁厚分布及破裂起點對照,而非只看成品外觀。這有助於區分壓料問題、材料批次差異與模具接觸面的影響。
1.2 製程中的關鍵組件
- 沖頭:推動板材進入凹模並決定零件內側形狀;其尺寸、表面狀況與圓角會影響成形負荷和材料流動。
- 凹模:提供外側成形輪廓;模口圓角與加工品質會左右材料轉向、摩擦及表面刮傷風險。
- 壓料板:提供可控的壓料力,限制法蘭區起皺,同時必須保留足夠的材料流動空間。
- 模座與導向:維持模具配合及沖壓過程中的對中穩定,避免偏載造成尺寸差異或局部磨耗。
模具間隙需配合板厚、材料與成形階段設定;間隙不合適可能造成材料受限、減薄或尺寸偏差。圓角半徑過小會提高局部應變,過大則可能增加形狀控制難度。模具表面的研磨品質、硬度與適當表面處理,則有助降低摩擦、刮傷與粘模,但仍需配合潤滑和維護方案。
二、深成形可以使用哪些材料?
材料選擇是成形可行性與總成本的起點。相同零件幾何若改用不同牌號、板厚或供料狀態,成形窗口、回彈、表面品質和模具負荷都可能改變。常見材料包含低碳鋼、不鏽鋼、鋁合金、銅合金及依專案需求選用的特殊合金。
| 材料類別 | 延展性與強度 | 相對成本考量 | 常見零件方向 | 常見挑戰 |
|---|---|---|---|---|
| 低碳鋼 | 通常具良好延展性,強度依牌號與狀態而異 | 常用材料,需考量防蝕與後續表面處理 | 外殼、容器與一般結構件 | 表面防鏽、起皺與厚度一致性 |
| 不鏽鋼 | 耐蝕性佳,成形性依牌號和加工硬化特性而異 | 需評估材料成本、加工負荷與表面要求 | 設備外殼、耐蝕零件與器材組件 | 加工硬化、刮傷與粘模 |
| 鋁合金 | 低密度,成形性隨合金系別與調質狀態差異明顯 | 需連同材料利用率與表面要求比較 | 輕量化外殼與設備零件 | 回彈、表面壓痕與開裂風險 |
| 銅合金 | 導電、導熱特性突出,成形表現依合金與狀態而異 | 材料價格與用途規格需一併評估 | 導電、散熱與連接相關零件 | 表面品質、材料硬化與成本管理 |
| 特殊合金 | 可滿足特殊強度、耐熱或耐蝕需求,成形性須個別確認 | 通常需評估供料、模具與專用製程成本 | 高要求工業與特定應用零件 | 成形窗口窄、試模與驗證要求較高 |
表中為一般材料選擇方向,不代表所有同類材料具有相同成形極限。比較時應指定完整材料牌號、厚度、調質或供料狀態,並以供應商材質證明及成形驗證資料為依據。
2.1 各類材料的特性比較
延展性較佳的低碳鋼常是評估深腔零件的起點;不鏽鋼提供耐蝕性,但加工硬化可能提高成形負荷;鋁合金有助降低重量,卻需留意不同合金與調質狀態的成形差異。銅合金與特殊合金則應依電性、耐蝕、耐熱或強度需求進一步挑選。材料名稱相同,不代表其拉深能力或量產穩定度相同。
2.2 材料各向異性與 R 值
板材各向異性是指材料沿軋延方向與橫向的力學表現不同。塑性應變比 R 值(常以 r 值表示)描述板材在特定方向受拉時,寬度方向與厚度方向塑性應變的相對關係。一般而言,較高的平均塑性應變比有助於板材抵抗厚度減薄,但實際深成形表現仍同時受加工硬化、延伸率、板厚與幾何影響。
評估時可向材料供應商取得材料檢驗或成形性資料,確認 0°、45°、90°方向的 R 值及平均值、方向差異,以及相關力學性質。若成品出現耳高差異、局部減薄或破裂,應把材料方向與毛胚排樣方向納入檢討,而不是只用牌號作判斷。
2.3 高強度鋼與輕量化材料的挑戰
電動車與產品輕量化需求,讓高強度鋼及鋁合金在多種零件上受到更多關注。高強度材料可帶來結構性能上的設計機會,但其成形負荷、回彈補償與模具接觸條件需更仔細控制;鋁合金則要重視牌號、調質、表面保護與回彈差異。
工程提醒
不要只以強度或重量選材。先確認零件功能,再以實際供料狀態、可用成形路徑與後續表面處理共同驗證可製造性。
三、深成形的主要缺陷與解決方式
缺陷通常不是單一因素造成,而是材料特性、模具幾何、潤滑、設備狀態與參數彼此影響的結果。若在開模前先進行成形性分析,並於試模階段記錄材料批次、壓料條件、速度與缺陷位置,往往能更有效地縮小問題範圍。
3.1 起皺
起皺多發生在受周向壓縮的法蘭區,常見原因包括壓料力不足、毛胚尺寸或板厚不適當、材料流動不均,或模具支撐不足。壓料過度也不是理想解法,因為材料流入受阻可能導致拉力升高及開裂。
- 逐步調整壓料力:以皺褶位置與破裂傾向為依據試調,尋找抑皺與材料流動之間的平衡。
- 檢討拉延筋與毛胚設計:改善材料流入控制,並確認毛胚外形、厚度與定位是否適當。
3.2 開裂與破裂
當材料局部承受的拉伸應變超出其成形能力,就可能在底部轉角、側壁或其他高應變區開裂。常見誘因包括拉深比過大、圓角太小、潤滑不良、壓料力過高,或材料狀態及板厚不符合設計預期。
可考慮分段成形以分散變形、調整模具圓角和潤滑條件、重新檢視毛胚尺寸與拉深路徑;若材料加工硬化明顯,也可評估中間退火是否適用。退火涉及材料與後續品質要求,必須先確認材料規格及製程驗證條件,不能直接視為通用解法。
3.3 回彈
卸載後,材料彈性恢復會讓零件形狀偏離模具輪廓。強度較高或成形應力較大的材料,回彈通常更需要關注;壁面角度、法蘭平面度與尺寸穩定性也可能受其影響。
工程對策包括依量測結果進行過彎或補償設計、修改模具輪廓、調整成形路徑,並確認材料批次與量測基準一致。設計補償應以試模和實測資料為依據,不宜只採用理論值一次定案。
3.4 表面刮傷與粘模
板材與模具在高接觸壓力下相對滑動,若潤滑不足、表面粗糙、模具材質或塗層不合適,可能產生刮痕、材料轉移與粘模。外觀件、拋光件及對表面有嚴格要求的零件,應在模具設計階段就定義接觸面品質與檢查方式。
對策可包含依材料選擇潤滑劑、優化潤滑施加方式(例如按製程需求採用脈衝或定量供給)、改善模面研磨與表面處理,並依磨耗和粘著狀況選擇合適模具材料。任何塗層或潤滑方案都應以相容性、清潔要求及試模結果確認。
四、深成形的關鍵製程參數
參數設定必須同時考量材料、模具、潤滑方式與設備能力。試模時建議建立可追溯的參數紀錄,記下材料批次、壓料力或等效設定、速度、行程、潤滑狀態及缺陷結果,再以實測數據逐步修正,而不是一次大幅調整多個條件。
4.1 壓料力與拉深速度
壓料力太低,法蘭可能失去足夠約束而起皺;壓料力太高則會阻止材料流入,增加拉伸負荷與破裂風險。拉深速度會影響材料流動、潤滑膜狀態及生產節拍,因此需依材料和設備特性確認穩定的工作範圍。
實務上,可先在試模時以較保守的設定觀察材料流動,再根據皺褶、減薄、表面摩擦痕跡與成形負荷變化進行調整。若缺陷只出現在特定速度或行程區段,應同步檢查設備與模具狀態。
4.2 模具間隙與圓角半徑
模具間隙的初步設計通常從板厚與材料變形需求出發,並依成形階段、材料流動和預期零件尺寸修正;不能把單一通用間隙套用到所有材料和零件。沖頭與凹模圓角也需兼顧材料轉向、局部應變、成品形狀及模具強度。
檢核方式
在圖面與模具評審時,明確標出材料與板厚、功能性尺寸、關鍵圓角及成形後的量測基準;模具間隙與圓角最終值以工程計算、模擬及試模驗證為準。
4.3 潤滑與熱處理條件
潤滑劑須與材料、模面、成形負荷及後續清洗或塗裝相容。若拉深分多道次進行,材料加工硬化可能使後續成形更困難,此時可評估是否需要中間退火,以恢復部分塑性;實際熱處理流程、溫度與適用性必須由材料規格及製程驗證決定,並確認不影響零件性能與表面要求。
五、模擬技術與數位化在深成形的應用
有限元素分析(FEA)可在正式開模前,協助工程團隊預測材料流動、厚度變化、起皺與破裂風險,並比較毛胚外形、壓料條件或成形步驟的不同方案。模擬是降低風險的工程工具,不會取代材料資料確認、模具試作與實際量測。
更進一步的數位孿生與智慧製造,則著重把設備狀態、製程參數和品質結果連結起來,協助產線掌握變化趨勢。導入時應先釐清哪些參數與缺陷有關、資料如何可靠取得,以及異常時由誰採取行動。
5.1 模擬流程的重點步驟
- 1
建立材料模型
使用與實際材料牌號、板厚及供料狀態相符的材料資料,並留意各向異性與加工硬化特性。
- 2
設定接觸與邊界條件
定義模具幾何、壓料方式、設備行程、摩擦係數及必要的接觸條件;假設值要與試模狀況可比對。
- 3
閱讀風險與設計結果
檢視厚度分布、應變、皺褶趨勢及材料流入,再把模擬預測與試模實物的缺陷位置和量測結果對照。
5.2 減少試模次數的實務做法
要縮短開發週期,最有效的做法不是盲目減少試模,而是讓每次試模都有明確假設與量測目標。設計凍結前確認材料、關鍵尺寸、成形方向與外觀要求;開模前完成 DFM 與必要模擬;試模後以缺陷照片、尺寸數據和參數紀錄支持模具修改決策。
若材料數據不完整或零件設計仍在變更,模擬結果的可信度也會受限。把材料證明、版本化圖面及實際測試條件一併管理,能避免因輸入資料不一致而產生重複修模。
六、深成形與其他沖壓工法的比較
工法選擇應同時看零件形狀、尺寸、複雜度、產量、模具投資與後續加工。深成形適合需要較深腔體且能以材料流動成形的零件;其他沖壓或加工方式則可能更適合多特徵、小型複雜件或低量需求。
| 工法 | 適合情境 | 產量與成本特徵 | 評估重點 |
|---|---|---|---|
| 深成形 | 杯狀、筒狀或深腔型零件 | 模具投入需與預估產量及單件成本一起比較 | 拉深比、材料流動、模具與品質驗證 |
| 漸進模沖壓 | 可在連續工位加工的多特徵零件 | 適合評估較高產量,模具複雜度與設備節拍影響投資 | 料帶排樣、工位配置與零件幾何限制 |
| 轉模沖壓 | 需跨工位傳送、具有多道成形需求的零件 | 適用性取決於尺寸、工序、設備與產量 | 搬送方式、工序整合與設備匹配 |
| 多滑塊沖壓 | 多方向成形的細小或複雜幾何零件 | 依零件尺寸、工裝與生產量評估 | 零件尺度、成形方向及工具可達性 |
| CNC 加工 | 低量、複雜輪廓或需快速修改的零件 | 無需專用沖壓模具,但材料去除與加工時間影響單件成本 | 產量、材料利用率、加工時間與尺寸要求 |
6.1 深成形與漸進模沖壓
漸進模在連續料帶上安排多個工位,適合有規律地完成沖孔、切邊與成形等操作;深成形則以材料向模腔流動為核心,適用於深腔形狀。若零件同時包含深腔與多個局部特徵,工程團隊需比較能否整合於同一副模具,或採用分段工序更穩定。
6.2 深成形與轉模沖壓
轉模沖壓可將零件在多個工位間傳送,適合評估大型零件或需要多道次完成的成形流程。與單一深成形操作相比,轉模方案的可行性會受零件取放、工位安排、設備能力與整體節拍影響,因此需以完整製程規劃判斷。
6.3 深成形與多滑塊沖壓
多滑塊工法透過不同方向的滑塊加工細小或幾何較複雜的零件,常用於需要多方向成形的情境。若零件主要特徵是深腔,則應檢視深成形模具是否更直接;若特徵分散於多個方向,則可比較多滑塊方案的工具配置與尺寸能力。
6.4 深成形與 CNC 加工
CNC 加工適合樣品、小量或設計仍頻繁變更的零件,免去專用沖壓模具的前期投入,但單件加工時間與材料去除量可能影響成本。深成形需把模具費用納入總成本;當設計穩定、預估量足以攤提模具投資,且零件幾何適合連續成形時,深成形可能更具量產經濟性。損益平衡點需以實際報價、材料利用率與品質成本比較。
七、深成形的主要應用領域
深成形可支援多種金屬零件設計,但各產業的重點不同:汽車領域著重結構、重量與量產一致性;醫療與精密器材重視清潔、材質與追溯;航太及工業設備則需明確的性能與可靠度驗證。
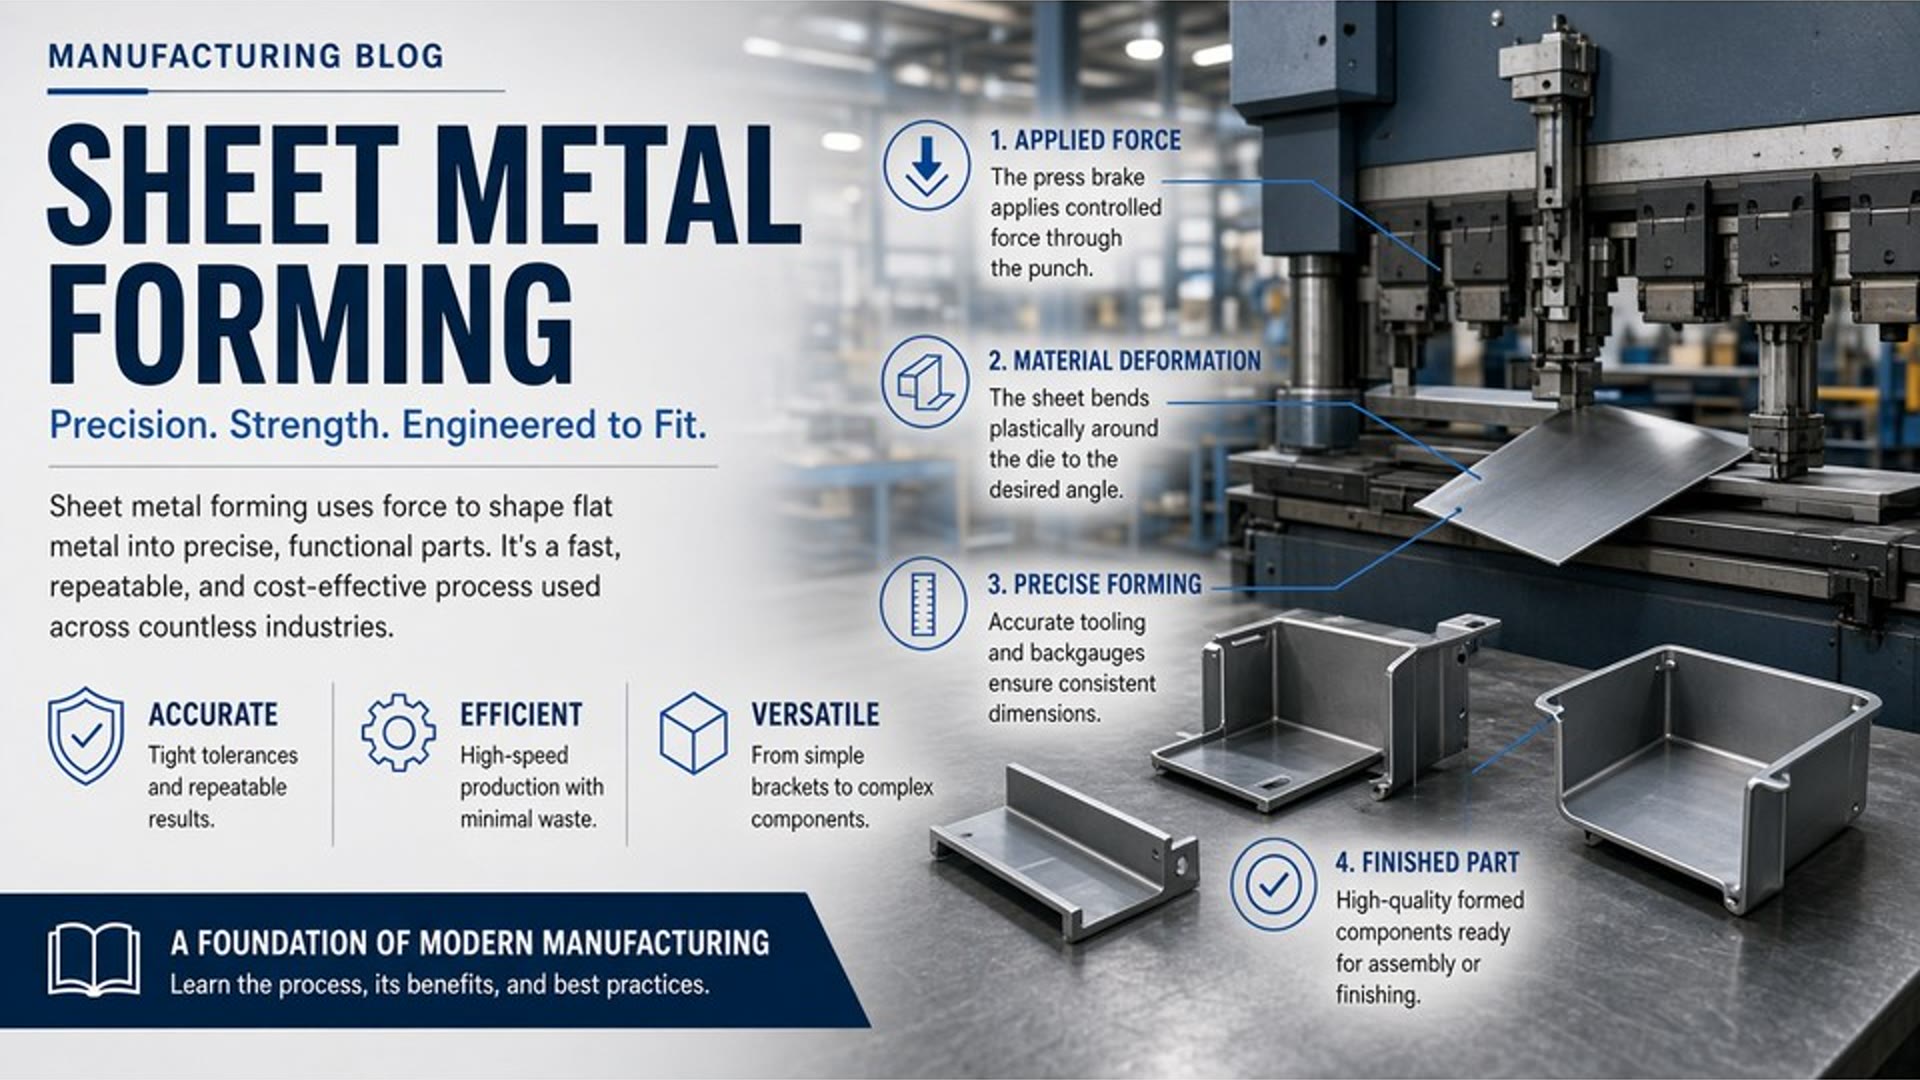
應用設計需從零件功能出發,將材料選擇、成形性、表面要求與檢驗方式納入同一套規格。
7.1 汽車與電動車零件
汽車與電動車的金屬零件可能包括電池相關外殼、結構件、排氣系統零件及輕量化構件。設計時需同時考慮結構功能、材料與板厚、成形路徑、後續接合及防蝕要求;涉及電池系統或安全功能的零件,必須依產品規範進行必要驗證。
7.2 醫療與精密器材
醫療設備及精密儀器中的金屬外殼或支撐件,常需明確定義清潔度、外觀、耐蝕性與尺寸檢查要求。若零件會接觸人體或具有特定生物相容性要求,材料與製程必須依產品適用規範及客戶驗證要求確認;同時應規劃批次追溯與品質文件。
7.3 航太與工業設備
航太與工業設備零件可能面對較高的強度、耐腐蝕或可靠度要求,材料和加工流程需按零件規格選擇。對此類專案,應在詢價及設計評審時提供材料標準、檢驗要求、文件需求與關鍵尺寸,並確認供應商的實際製程能力與驗證方式。
7.4 電子與消費性產品
電子與消費性產品可使用深成形製作外殼、散熱相關零件或電磁屏蔽結構。除了形狀與尺寸,也需評估外觀表面、開孔、接地或裝配需求;若零件設計包含多處安裝特徵,可能還需要後續沖孔、修邊、表面處理或組裝工序。
八、如何提升深成形零件的品質與一致性
量產時,讓每一件零件都維持穩定,往往比做好單件樣品更具挑戰。材料批次、模具磨耗、潤滑狀態與設備設定的微小變化,都可能逐步反映在尺寸和外觀上。因此品質計畫應涵蓋來料、首件、製程巡檢與出貨檢驗,而不是只在最後抽查。
8.1 模具維護與預防性保養
定期檢查模具接觸面、圓角、導向與緊固狀態,並記錄刮傷、磨耗、粘著或尺寸趨勢。對關鍵易耗零件建立備品管理及更換紀錄,可降低突發停線風險;保養週期應依實際使用狀況及缺陷趨勢調整。
8.2 製程監控與統計品管
統計製程管制(SPC)可用於追蹤關鍵尺寸與製程變化,但前提是量測方法、抽樣計畫和資料記錄一致。建議選擇與零件功能直接相關的尺寸或特性,建立檢查頻率、異常判定與追蹤流程,並保留材料批次和製程條件,方便分析問題來源。
8.3 尺寸公差的設定原則
公差應依裝配、密封、定位或其他功能需求設定,而不是對所有尺寸一律採用最嚴格規格。過度收緊非關鍵尺寸可能提高模具調整、量測與報廢成本。與供應商確認量測基準、量測設備、抽樣方式及成形後的尺寸狀態,才能讓圖面要求與實際驗收方式一致。
九、設計端的可製造性(DFM)建議
在模具設計前進行 DFM,可及早發現幾何與製程風險,減少後續修模、改圖與重新驗證的時間。對產品研發團隊而言,早期討論也有助於在功能、外觀、尺寸和成本之間找到可量產的平衡。
9.1 零件設計的關鍵要點
- 1圓角:避免不必要的尖角與過小轉角,並依材料、板厚與成形路徑評估可行圓角。
- 2深寬比例:將零件深度與開口尺寸一併檢討,必要時討論分段拉深或改變零件結構。
- 3壁厚與形狀:避免不必要的厚度變化,並標示功能面、裝配面及允許的局部形狀偏差。
- 4孔位與特徵:評估孔位是否適合在成形前或成形後加工,並注意孔與圓角、邊緣及裝配面的相對位置。
9.2 與供應商早期合作的價值
把供應商納入設計初期的 DFM 討論,可提早確認材料牌號與厚度、成形方向、模具結構、關鍵公差、檢驗基準及預估數量。對於反覆改版、少量試產或多品項專案,這類前期對齊有助減少各方對圖面和製程的理解落差,也能讓報價更接近真實的製造需求。
十、如何評估深成形服務的總成本(TCO)
單件報價較低,不一定代表專案總成本較低。深成形專案應把模具投資、材料使用效率、良率、二次加工、庫存、交期與運輸等項目一起比較,並用預估生命週期產量評估成本分攤方式。
10.1 總擁有成本的組成
- 模具與工程:確認模具費用涵蓋的設計、試模、修改及模具維護範圍。
- 材料與良率:比較毛胚排樣、材料利用率、報廢風險與可接受的品質水準。
- 後加工與檢驗:納入修邊、熱處理、表面處理、焊接、組裝及品質文件需求。
- 供應鏈安排:評估最小訂購量、庫存週轉、補貨交期、包裝及跨境運輸等影響。
10.2 供應商評估清單
選擇供應商時,除了產能與報價,也應確認其是否具備與專案相符的材料處理、模擬或工程分析能力、品質檢驗設備、異常處理流程與溝通效率。若產品供應鏈要求特定管理系統或客戶認可,應先確認實際證書範圍、有效狀態與適用製程。
例如,Rapidsheetfab 已通過 ISO 9001:2015 品質管理系統認證,並設有 IQC、首件、製程、成品與出貨檢驗流程;可依專案要求提供尺寸檢驗與相關品質文件。若零件需要專用深成形模具或特定沖壓能力,則仍需在圖面評估時確認製程、設備與合作資源是否適用,不宜僅以一般鈑金加工能力推定。
十一、常見問題(FAQ)
深成形的模具交期通常需要多久?
交期取決於零件幾何、模具結構、材料供應、試模與驗證需求,以及設計是否穩定。提供完整 2D/3D 圖面、材料規格、預估數量與檢驗要求,並及早完成 DFM 討論,有助減少反覆確認與修模造成的延誤。
哪些材料最適合深成形?
沒有單一材料適合所有零件。低碳鋼常用於延展性需求,不鏽鋼適合需要耐蝕性的設計,鋁合金可供輕量化評估,銅合金與特殊合金則依電性、耐熱或其他性能選用。應確認牌號、板厚、供料狀態與成形性資料,再依第二章的原則評估。
深成形能否維持嚴格公差?
可達公差會受材料批次、零件尺寸與幾何、模具精度、回彈及量測基準影響,應針對功能尺寸逐項評估。可在圖面評審時確認量測方法、檢具或量測設備、取樣方式及成形後狀態,再以試模與首件檢驗結果確認能力。
深成形的最小訂購量是多少?
MOQ 會受到專用模具投入、材料採購方式及生產排程影響。若目前僅需樣品或小量驗證,可比較原型加工、雷射切割與折彎等替代方案;Rapidsheetfab 可承接單件樣品的鈑金加工需求,但是否適用於特定深成形零件仍需依製程評估。
深成形與 CNC 加工,哪個成本較低?
低量或設計變動頻繁時,CNC 加工可能因不需專用沖壓模具而更容易啟動;產量增加且零件適合成形時,深成形的模具成本可由批量分攤。應以模具、材料利用率、加工時間、良率與後加工費用估算損益平衡,而非只比較單件加工費。
除了熱處理,還有哪些二次加工?
常見選項包括修邊、沖孔、焊接、組裝、電鍍、陽極處理、粉體塗裝、鈍化、噴砂及電解拋光等,實際方案須依材料、功能和外觀要求選擇。Rapidsheetfab 可整合雷射切割、折彎、沖孔、焊接與組裝,表面處理由合格合作廠商協調安排。
設計圖的智慧財產如何受到保護?
專案開始前可依需求簽署保密協議(NDA),並確認圖面傳輸、存取權限、版本管理及資料保存方式。採購方也可在詢價階段詢問供應商的資安管理流程,並只提供評估所需的文件與資訊。
供應商能否協助 DFM 優化?
可以。建議提供 2D/3D 圖面、材料與表面處理要求、功能尺寸及預估數量,讓供應商檢視幾何、加工方式、公差、工序整合與檢驗需求。越早討論,越有機會在模具投入或樣品製作前調整設計,降低後續變更成本。
十二、結論:如何開始你的深成形專案
深成形的價值在於以受控的板材流動製作深腔零件,但能否穩定量產,取決於材料、零件幾何、模具設計、製程參數與品質驗證能否配合。選擇製程時,請同時比較預估產量、模具投入、功能公差、外觀要求及二次加工需求。
- 1整理零件需求:準備圖面、材料、板厚、表面處理、關鍵公差與預估採購量。
- 2確認材料與模具資訊:取得材料規格與供料狀態,釐清模具範圍、試模和驗證安排。
- 3進行 DFM 討論:請工程團隊檢視成形風險、尺寸基準、工序整合與可替代製程。
- 4索取報價與樣品規劃:比較總成本與交期,並確認首件檢驗及後續量產的品質文件。
Rapidsheetfab 自 2015 年起專注客製化精密鈑金加工與金屬零件製造,提供從產品打樣、設計導入、少量試產到批量生產的支援。若你的零件需要深成形,或正在比較深成形與其他鈑金工法,歡迎先提供圖面與需求,讓我們協助評估適合的製程路徑及後續製造整合。
洽詢工程評估與報價免責聲明
本文內容僅供一般技術參考,不構成特定零件的製程保證。實際材料選擇、模具設計與製程參數,須依材料規格、零件幾何、模具和設備條件進行工程評估,並經模擬、試模及品質驗證後確認。
聯絡 Rapidsheetfab
提供圖面,與我們討論合適的製造方案
請附上 2D/3D 圖面、材料規格、表面處理需求及預估採購數量。我們可協助進行鈑金製程與 DFM 討論,並依專案需求評估樣品、試產或批量製造的可行性。